Recta materia initus est eligens Drywall Profile Roll formans Machina unicum est iudicium criticum quod afficit qualitatem, instrumentum vitae, effectionem efficientiam, effectionem finalem profile. Secus scheda generalis metallorum formans, siccus profiles tolerantias dimensionales strictas postulant, proprietates mechanicas constantes, et mores specifici efficiunt, quia hae figurae structurae structurae in parietibus, in parietibus, in laquearia systemata, et in incendiis conventibus structuris inserviunt.
Hic dux praebet solutionem comprehensivam, practicam cuiuslibet parametri materialis naufragii aestimare debetis antequam gyrum pascat in priore volumine tuo. Gradus generis chalybeos ultragredimur et angustias productionis realem mundi examinamus, commercium cum volumine moris efficiens, extrema condiciones effectus rectitudinis, negotiationes inter sumptus et formabilitatem. Sive claviculas, U-vestigia, sive canales pelliculas, sive laquearia produces, electiones materiales hic delineatas directe incursumant tuam reiectionem rate, instrumentum frequentia substitutionis, et satisfactio amni emptoris.
Plurimae profiles drywall sicco-Walle ex bracteis ferro-carbonis gignuntur, sed gradus specifici et processus itineris significanter in applicatione finali variant. Infra singula naufragii genera metallorum primariae basin globally usus est.
Ferrum commercium maxime commune est principium materiae ad vexillum interiorum claviculorum drywall et vestigia. Formabilitatis et virium compositionem aequabiliter praebet ad constructionem generalem. Typicum cedunt vires ab 170 ad 240 MPa, distrahentes vires inter 270 et 340 MPa. Hic gradus aptus est ad partitiones non onerosas afferendas, ubi accuratio dimensiva plus refert quam capacitatem structuram. In volumine machinae tractat materiam CS tractantem cum minimo cylindro induto, dummodo superficies munditia servetur.
Gradus FS sunt specialiter machinati ad operationes frigidas formandas. Valores elongationis superiores exhibent (typice 28-32% in 50 mm longitudinis coniecturae) ferro commerciali comparati, quod periculum anguli creptionis in radio stricto inflexionis minuit. Pro drywall profiles quae multiplices anfractus exigunt intra brevem sectionem interretialem - sicut claviculi archa-typi vel vestigia roborata - FS materia potior est electio. Multi actores productionis experti FS gyros tamquam inventarium primum suum servant, quia ampliorem fenestram processus praebet ad compositiones hiatus volumine.
Cum profiles drywall axialis onera portare debent vel in parte systematis muri tondendi inservire debent, gradus structuris ferrei necessarii fiunt. Gradus 33 (230 MPa cedunt) et Gradus 40 (276 MPa cedunt) communiter specificati sunt in inceptis mercatoriis et institutionalibus. Attamen materiae virium altiores validiores postulant machinis formandis cum auctis stationibus eiectis et gravioribus tabulis. Effectus vernalis etiam magis acutior fit, postulato nimis flexione mercedis in ultimis saltibus formandis. Observavimus ferros structurales supra 350 MPa vires cedere significanter accelerare cylindrum indumentum in instrumento tectorio indutum, itaque rotulos carbidos iactatos saepe pro diuturnis currit commendari.
Productio nota: Numquam assumere gradum ferreum certificatum pro sectionibus calidis revolutis numero in profiles frigido-volumine formato praestaturum. Directio flexionis relativa ad directionem volubilem originalis habenae anisotropicas gignit proprietates - semper experimentum exempli coilum ab unoquoque novo calore numero ante plenam productionem.
Superficies in coitu ferro retractu non est - mores friction directe afficit intra volumen molendinum formandi, corrosio finalis profile resistentiae, et compatibilitas cum constructione ignium aestimatarum requisitis. Infra est comparatio systematica omnium latissime vestimentorum ad productionem profile drywall.
| Type coating | Coing Mass (g/m²) | Formability Rating | Typicam Applicationem |
|---|---|---|---|
| Calida galvanized (G30-G90) | 90-275 | Praeclarum (G30-G60) / Bonum (G90) | Vexillum parietum interiorum & exteriorum |
| Electro-galvanized | 20-60 | Ipsum bonum (uniformis crassities) | Subtilitas profiles cum stricta tolerances |
| Aluminized (Type 1 & 2) | 40-80 (Al coating) | Moderatus (inferioris lubricitatis) | Laquearia systemata calorem reflexionis requirunt |
| Prepainted (Polyester, PVDF) | N/A. | Pulchra (periculo nubendi) | Architecturae expositae profiles |
Dimensiones physicae initus coil non solum geometriae figuram finalem determinant, sed etiam tempus setup, rate exiguo et altiore lineae utendo. A Drywall Profile Roll formans Machina Est typice machinatum circa peculiarem extensionem habenae latitudines et crassitudines. Extra has iugis operans defectiones qualitates et accentus mechanicos invitat.
Latitudo requisita habena computatur ex sectione transversali evolutae finalis profile, ratio plicarum prebendarum et radiorum angularium. Pro vexillo C-stulae cum tela 92mm, flangorum 40mm, et labiorum 8mm, latitudo evoluta inter 195mm et 205mm typice vagatur, secundum radium inflexionem interiorem. Volubilis apparatus ingressum instituens dux debet accommodare habenam latitudinem tolerantiae /- 1.5mm sine ore fluctus vel centri discinctus. Latius denudat ultra capacitatem machinae aestimatae augere pondera in rotulis lateris et sagittas volvere potest, arcum per longitudinis profanum producere.
Coil Pondus
2-5 talenta - vexillum manual loading
5-10 talenta - bene pro automated lineae
Coil ID
508mm (20") - amplitudo mandrel frequentissima
610mm (24")- pro gravibus gyris METIOR
Coil OD
Ad 1200mm - vexillum range
Plus 1500mm - requirit gravis officium uncoiler
Mores mechanici de chalybe sub deformatione frigida deformatio a pluribus clavibus parametris gubernantur. Has proprietates intelligens permittit tibi praedicere quomodo materia in unaquaque statione formans agere et facere proactive compositiones volvere hiatus, latus duces, et unitates erigens.
Sicut habena per continuos volumen stat transit, laborem subit obdurationem, quae vires suas auget et ductilis minuit. Ad profile drywall typicam in 14 ad 18 stationes formatam, vires cedere in exitus 15-25% altior esse potest quam valor coil venientis. Hoc phaenomenon censeri debet cum finalis profile onerationis facultatem specificans. Materiae initiales cum humili robore cedunt (infra 200 MPa) tendunt ut nimiam elongationem exhibeant in formando, inde in longiore profile finali quam longitudinis occasum incisae.
Minima distantia exigentiae pro materia profile drywall est typice 22% in longitudine 50mm METIOR. Valores elongationis inferioris reciproci cum auctis rimas ad radium extrinsecum flexuram, praesertim pro profile angulis acutis (radii interioris minus quam 1.5 temporibus crassitudine). Multi artifices simplicem 180 gradum flectere test in singulis novis coilibus multum ad convalidandum formabilitatem antequam eam in uncoiler levant.
Rockwell duritia (typice HRB 50-70 pro ferro drywall) directam relationem cum rotulo gerunt rates habet. Materiae duriores - saepe ex altioribus contentorum carbonii vel reductionis frigido-volubili - generant plus laesuras gerunt in volumine instrumenta formando. In ambitus productionis magno volumine commendamus utendo ferramento ferro vel pulvere metallurgiam D2 volvendo, cum ferrum supra HRB 65 formans, ut profile geometriam in expeditionibus extensis sine re- molendo poneret.
Qualitas orae habenae est parametri saepe-ospectus, qui graviter afficit rectitudinem et superficiem metam finalis profile drywall. Pleraque ferri gyrorum cum marginibus vel molaribus vel fissurae margines suppeditantur, et distinctio critica pro volventibus faciendis formandis est.
Clavis ora-qualitas reprehendo: Pollice per utrasque margines habena curre. Lappa acuta superans 0.1mm in altitudine progressive superficiem volvam scalpet et notas in LABIUM profile pungens efficiet. Solutio est definire secundarium fauces-deburring transitum vel eligere gyros cum "ore lenis" optionis e rima.
Maxime profiles drywall drywall pulsandi foramen requirunt - pro cochleae nexus, loca opera, vel acusticus effectus. Mores materiales sub pulsando tam magni momenti est quam eius mores sub inflexione. Molliores materiae (infra 220 MPa cedunt) producunt foramina mundissima cum lappa altitudine minima, dum duriores materiae tendunt ad margines serratos, quae secundario deburendo requirunt.
Et pulsare unitas in Drywall Profile Roll formans Machina rates cycli altus operatur - saepe 60 ictus per minutias excedens. Materiae altae valores elongationis minus exhibent circa cavum impugnatum, inde in superficie interretiali blandimento. Vicissim materias cum humili elongatione (infra 22%) tendunt ad convexum sursum circa foramen, quod positis et subsequentibus tractandis impedit.
| Materia Type | Burr Height (mm) | Punch Rate gere | Commendatur Clearance |
|---|---|---|---|
| CS (low cede) | 0.05-0.12 | low | 6-8% crassitudine |
| FS (formando gradus) | 0.08-0.18 | Medium | 8-10% crassitudine |
| Structural (Grade 40) | 0.15-0.30 | Summus | 10-12% crassitudine |
Ut systematice materiam meliorem pro tuo drywall profile productionis eligas, sequere hunc septem gradum laboris fluxum qui factores technicas, operationales et commerciales integrat.
Etiam cum accurata materia delectu, quaedam defectus in productione emergunt. Infra est dux sollicitudinis practicus coniungens proprietates materiales cum defectibus specificis profile.
Ferrum calidum involutum plerumque non pro profiles drywall siccitatis commendatur, quia stratum oxydatum crassiorem (scalae), latiorem crassitudinem tolerantiae habet, et superficies inferior cum ferro frigido-voluto comparata qualitatem habet. Scala formando volumina cito efferre potest et dimensiones profile inconstantes producere. Attamen, si salsamentum et unctum calido-volutos gyros adhibentur, formari possunt, sed typice cedunt asperiorem superficiem metamque ingratam ad applicationes expositas vel pictas.
Maxime vexillum drywall profile volumen machinarum formantium crassitudines inter 0.4mm et 1.2mm aestimantur. Exempla gravis-officii usque ad 1.5mm vel etiam 2.0mm tractare possunt, sed hoc volumen stat, spicula diametri maiora, et potentiam motoriam altiorem requirit. Semper consulere machinae technicae notitiae bracteae antequam materias densiores currentes, ut capacitas aestimata excedens, calceos et gestus volvi perpetuo laedere potest.
Ita. Orbi prepainted plerumque tardius celeritates formantes (20-30% reductionem) requirunt ne pingere marring vel flangere ad zonas anfractus. Colvanizata et globulos electro-galvanizatos ad celeritates maximas aestimandas currere possunt, quia zinci efficiens ut solidum ducatus agit. Aluminated gyros inter se cadunt, sicut aluminium-silcon vestiens mediocrem levitatem habet, sed in rotulis per tempus aedificare potest, sistit purgatio crebris necessitatis.
Recta latitudo habena evoluta longitudinem sectionis crucis determinatur, quae est summa omnium segmentorum linearum rectarum, plus anfractus prebendas singulis angulis. Accensus practicus est specimen detractam secare, lineas anfractus notare, manually vel presso fracto complicare, ac deinde longitudinem ante plicas plana metire. Haec empirica methodus saepe locupletior est quam calculis theoreticis, praesertim pro profiles asymmetricis implicatis.
Ferrum commerciale (CS Type B) cum G40-G60 tunica calvanizata intinge calida praebet optimam rationem sumptus-ad-faciendi ratio studii interioris voluminis summus productionis. Adaequatam formam praebet, resistentiam corrosioni acceptam, et proprietatibus mechanicis consistentibus per multiplices gyros portandas praebet. Ad incepta altiorem vim requirunt, Gradus 33 ferrum structurale dure 10-12% ad sumptus materiales addit, sed profile pondus eiusdem oneris capacitatis minuit, interdum altiorem unitatis pretium firmando.
Ferrum immaculatum raro adhibetur pro profiles drywall vexillum pro magno suo damno, rate laboranti et laesurae naturae. Si requisita ad applicationes architecturae vel marinae speciales, volumen machinae formandi cum rotulis carbideis iactatis, auctis viribus formandis et systematis lubricationis dedicatis uti oportet. Incorrupta currens in instrumentis carbonis chalybeis vexillum causabit rapidum volumen gerunt et superficies ingrata intra pauca centum metra acerba faciet.
Improprium coilum repono - praesertim exposita ad extrema umoris vel temperaturae - superficiem qualitatem degradare et mechanicas proprietates senescit mutare. Colvanizata orbiculata in humidis conditionibus evulsa rubigo alba (hydroxide cadmiae), quae auget frictionem in formando auget. Angues, qui per longas periodos verticaliter reconditi sunt, "coil set" (curvatura) permanentem evolvere possunt, quae difficilis pascit. gyros semper reponunt in clitellas pads transversas in area arida, regione caeli continenti et his utere primo-in, primo sicco fundamento.
Ita. Tectum profiles typice tenuiores telas habent et longiores flangas, quae altiorem materiam elongationis requirunt ad flectiones 90 gradus acutum sine crepitu efficiendum. Muri vero bullae vires et rectitudinem prioritize. Tearia pro tegulis, ferro (FS) formans cum minimum 30% elongationis praefertur, dum claui muri cum 25% elongatione ferro commerciali uti possunt. Praeterea laquearia tearum saepe levioribus calculis utuntur (0.45-0.55mm) clauis parietibus comparatis (0.55-0.75mm). .
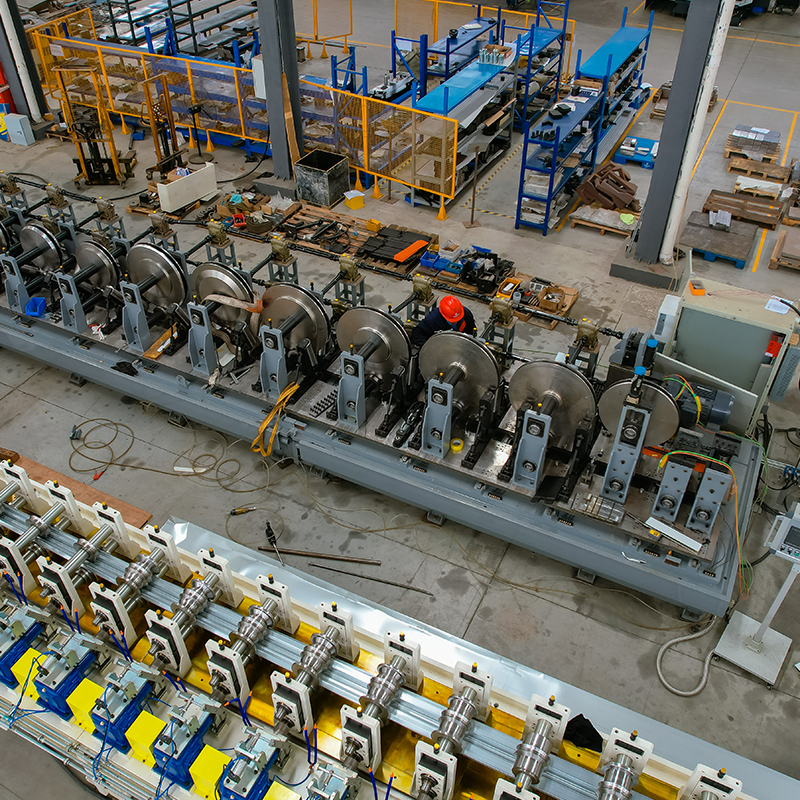
wide materia unius decoiler Apparatus adtritio et apparatus ad pulsandum parva foramina utrinque ...
Vide singula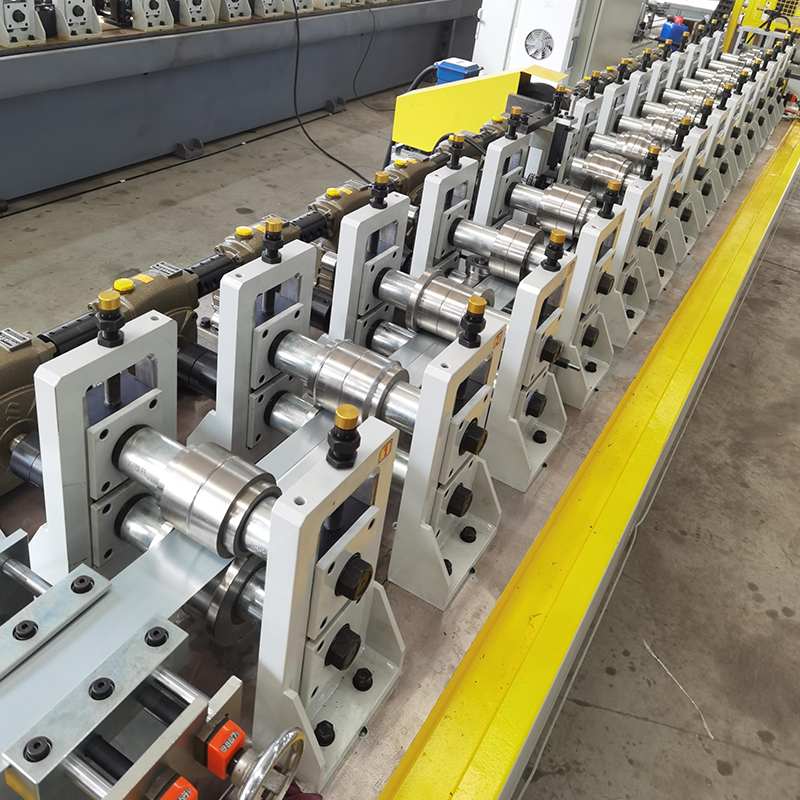
Drywall vermis calces reducens volumen formans apparatus, simplex exemplar, non velox mutatio cassette generis, frugi et parabilis. (Potest upgraded ad genus cassette...
Vide singula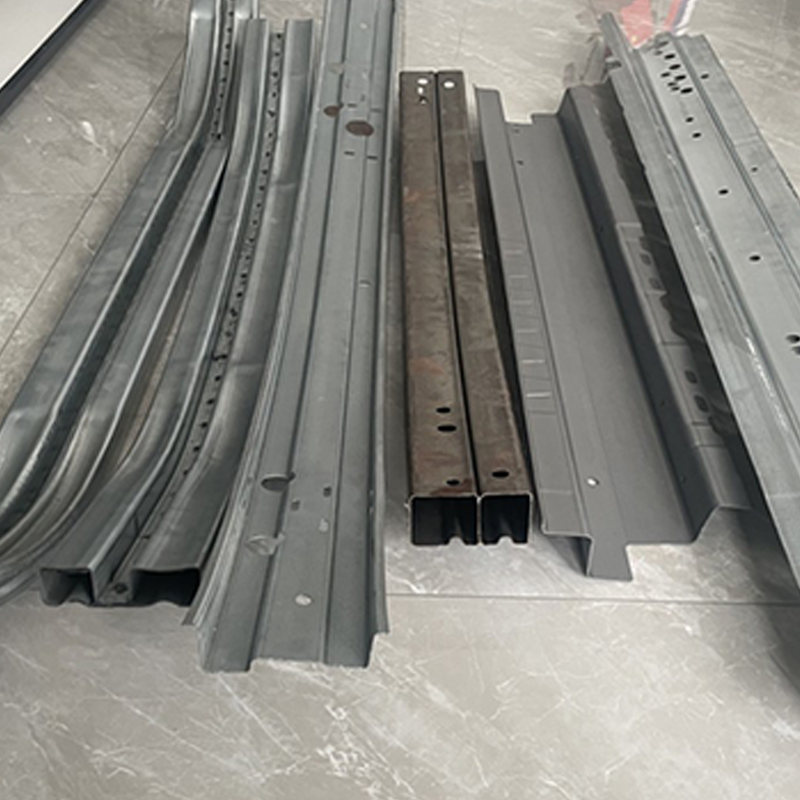
Rollerus Die Propono Ante collisionem autocineti odii inflexionis fingunt trabem Anti-concursus trabes mechanism volvens flexuram ...
Vide singula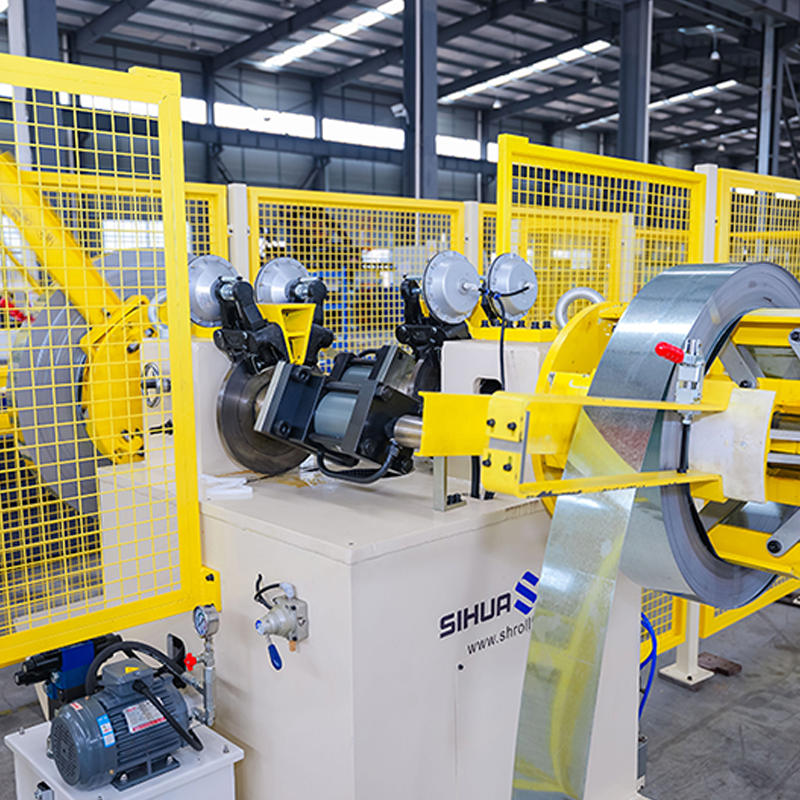
Automaticum duplicatum caput decoitoris hydraulicum sine materia detecto, 5 talentorum per latus circumducitur. Laser potent...
Vide singula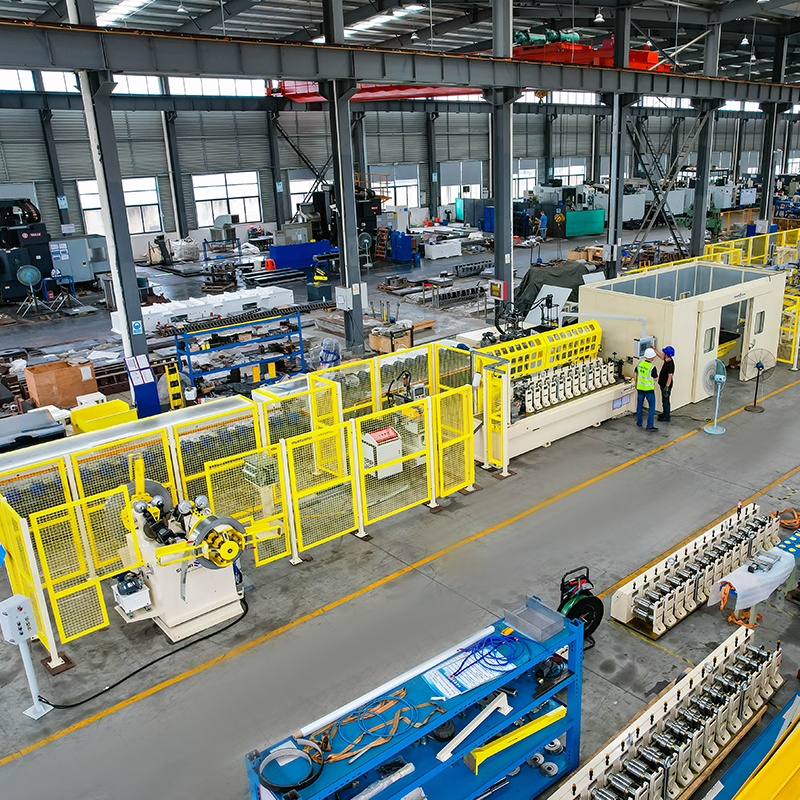
Automaticum duplicatum caput decoitoris hydraulicum sine materia detecto, 5 talentorum per latus circumducitur. Velox-mutati...
Vide singula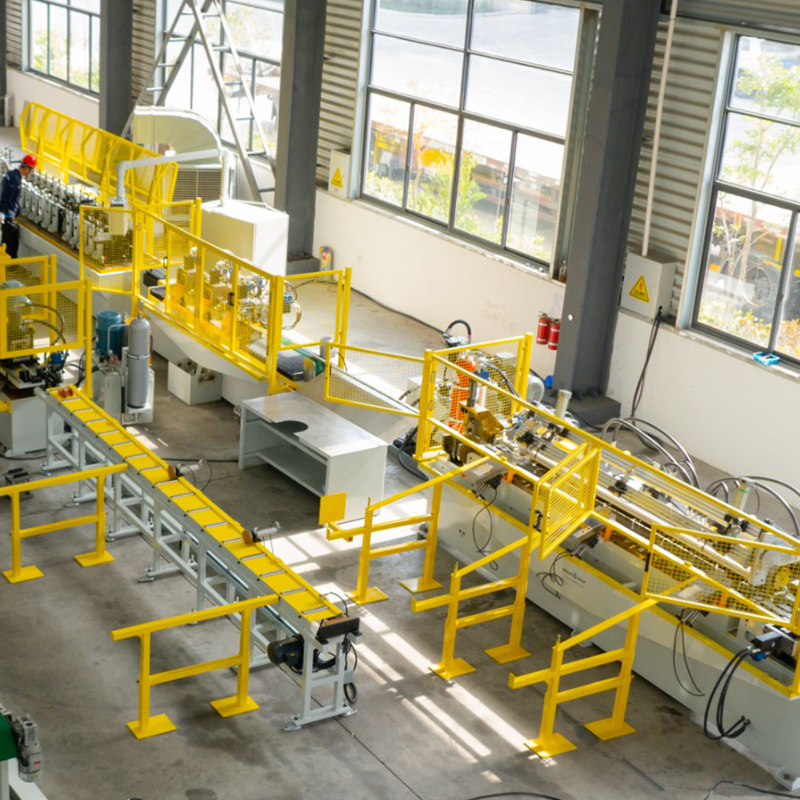
Duplex caput prae-pictum chalybeum hydraulicum expandens/contractans uncoiler, duplicatum caput galvanizatum chalybeum expansum/contractans uncoiler, prae-pictum brac...
Vide singulaNe dubites kontakti nin kiam vi bezonas nin!
Kontaktinformoj
PRODUTOJ
Poŝtelefono