Actores lineae, quae ex gyris ferri productionem movent, ad aluminium volvendum formando raro acquirunt ut schedam sui paroecialem custodiant. Opificem formans 1.5 mm 5052-H32 ad bracket solarem escendentem videre potest ora fluctum singulis 40 metris, vel cruris profano inspicere per 4 gradus apertos sicut stationem ultimam relinquit. MODIUM habena idem erat, rotulos mundi erant, et lineae celeritas numquam mutata est. Mutata materia est: aluminium laborantium velocius quam ferrum, energiam elasticam ad vires suas cedentes reponit, et ad ter ferri ratem dure calefacit.
Aluminium volvunt formatam est continua curvatio incrementi aluminii coil per sequentia statio volvae contoured ad efficiendum profile sectionem transversalem constantem. Formatio principii ferro congruit, sed differentiae supra omnem amni decisionem mutant: mixturae electionis, instrumenti finis, lubricationis, celeritatis lineae, et tolerantias honeste citare potes.
Admixtiones quae aluminium volvunt formantes dominantur sunt series 1xxx, 3xxx, 5xxx, et 6xxx mixturae modo in mollibus temperamentis formandae; quo magis ingenium, eo magis profile ad lineam flexum resiliet.
Series 1xxx, aluminium purissimum essentialiter, optimam formam tribuit sed nimis infimas vires, ita aptat ornatas stringere, coruscas, gaskets. Series 3xxx manganesum addit, et 3003 defectus est ad texendas profiles, canales et tabulas solares quia elongationem, corrosionem resistentiam et costum aequat. Series 5xxx magnesium addit: 5052 et 5056 dure duplices cede vires 3003-H14 trade et vexillum marinorum, transportorum et piscinarum fient. Triginta sex series est calor tractabilis; 6061-T4 volvi potest cum radiis generosis formari, sed 6061-T6 plerumque rimas et numquam pro flexione frigoris definiri debet.
| Admisce et ingenium | cede vires | Prolongatio | Min. radii flectere | Typical profiles |
| 1100-O | 35 MPa | 35% | 0.5 t | Trim, coruscus, decoratus |
| 3003-O | 45 MPa | 25% | 1.0 t | Tectum, stillicidium |
| 3003-H14 | 145 MPa | 12% | 1.5 t | Tabulae solares, sectiones generales |
| 5052-H32 | 195 MPa | 12% | 2.0 t | marina, oneraria, lacus |
| 6061-T4 | 145 MPa | 22% | 2.5 t | Sectiones structurales |
Aluminium duplum recrescit dure quam mitem ferrum aequalis partis rigoris, et tam cito obdurat ut habena intranti quintam stationem mechanice sit alia materia ab intrante primo.
Quaelibet statio formans loci vires cedere erigit, quae inclinatio vim in proximam stationem erigit. Effectus cumulativus ostendit undam marginem patentem, profile curvam, vel angulum crurum, qui per orbem currit. Aluminium frictionem calor cito deducit, ergo visibile signum mali setup est pulchrum aluminium pulvis vel RAPINA in superficie volvae, non habena calida.
Instrumenta Roll pro aluminio poliri debent ad metam superficiei 0,2 ad 0,4 micrometer Ra, machinata ab ferramento D2 vel DC53, et regulariter currunt ad 15 ad 30 metra per minutias.
Aluminium inclinatio ad fel et ferramentum in ferro colligendum maioris momenti facit metam et lubricationem quam in ferro formando. Communes haec vitia impediunt;
Minimum radius incurvatus est modus celerrimus ad comparandas aluminium iras in volumine formando. Valor multiplicis materiae crassitudinis exprimitur, et excedens rimas in superficie flexae exterioris producit.
Praxis typica pro 90-gradu flectit cum axi flexu perpendiculari ad directionem volvendam;
Valores pro 90-gradu flectuntur, perpendiculares ad directionem volubilem. Inclinatio parallela directioni volvi potest radium minimum elevare ab usque ad 50 percent.
mitis chalybe
Aluminium alloy
Aluminium volvunt recte jungitur linea formans tolerantias plus vel minus 0,2 mm et cruris longitudinis tolerantiae plus vel minus 0,3 mm, modo latitudinis et crassitiem in spec- morantibus venientibus habena tenet.
Maxime communes qualitates in defectibus in aluminium profiles sunt fluctus extremam, arcum longitudinalem, et parvae superficiei visibile exasperat. Ora fluctus plerumque ex inaequale detractam latitudinem vel obsitum volumen posuit; arcus est ab incongrua crassitudine habena; exasperat ex volumine defectuum superficiei, sordes, vel insufficiens lubricationes. Omnes tres magis conspicui fiunt post anesionem vel PVDF coatingem, ideo postulationes superficiei in scaena citante declarari debent, non inventae postquam primum gyrum currit.
Aluminium volumen formans productionem scindit in quattuor circulos applicationis: ascensus solaris, firmamentum electrica, architecturae et onerariae, et conformatio machinae magis per hos circulos differt quam per electiones mixturae.
Solares ascendentes perfiles typice formatae sunt ab 3003-H14 vel 5052 in crassitudine 1.5 ad 2.5 mm, foraminibus prae-punctionibus quae longitudinalem tolerantiam plus vel minus 0,5 mm tenere debent. Patientia illa fere impossibile est ponere cum passu separato pulsandi, quam ob rem in linea servo pulsandi statio in eandem lineam aedificata est.
 8-Axis Servo Punching Solaris PV Bracket Roll Machina formans Haec linea servo pulsandi cum volumine integratur ad tolerantiam strictam foveam sustinendam in perfiles solares ascendentes, loquens ±0,5 mm longitudinalem praecisionem provocationem, de qua prius. Visum Product →
Remedia subsidia electrica, sicut funis aluminii emuncta et strut canales ex habena tenuiore formata sunt, typice 0,8 ad 1.5 mm, et eadem machina saepe varias latitudinis profile in una trabea decurrit. Vivo-mutatio cassette tooling tempus servat transmutatio infra 30 minuta.
 Product Latitudo cable Tray Roll formans Machina Constructa ad vivos mutatorias inter latitudines funes multas repositorium, machina haec subsidia electrica subsidia tenuia aptat et permutationes permutationum sub 30 minutis servat. Visum Product →
Tabulae architecturae PV moduli tabulas et tabulas fenestrae includunt, ubi curvatio qualitas decernit an angulos artus intra 0,5 mm claudant. Hae lineae tardius currunt et summum volumen metam in taberna petunt.
 PV Frame et Fenestra Door Profile Roll formans Machina Haec machina accuratam inclinationem ad profiles architecturae tradit sicut PV moduli tabulae et tabulae fenestrae fenestrae, adiuvans ad clausuras angulos intra 0,5 mm sicut in textu descripto. Visum Product →
Priusquam lineam iubeas, studiorum causam applicationis compara et experimentum pete per gyrum tuum. The Lorem causa bibliothecam Ostendit quomodo similes profile tractantur in lineis productionis, et Shanghai Sihua Subsecutio Machinery Co., Ltd subsidia iudicii currit in suo aluminio machinis formandis.
N. In temperamento T6, 6061 elongationem habet infra 10 percent et altam vires cedunt, radii exteriores rimas in flectit typicam volumen formatum. Usus 6061-T4, 5052-H32, vel loco 3003-H14. Si 6061-T6 postulationem designat, formam in T4 et aetatem profile perfecti volvunt.
Pro profanis generalibus, 3003-H14 defalta tutissima est. Ad fabricas, marinas, vel ad personas transportandas, 5052-H32 vel 5056, cum acceptabili formabilitatem vires superiores praebent. Ad personas mere decorandas, 1100-O vel 3003-O periculum creptionis omnino tollendum est.
Super-flecte stationes ultimas per 1 ad 3 gradus, stationem inspectionem adde quae nullum angulum formantem applicat, tensionem inter stationes habena auget, seu instrumenti commissionis fonticuli correcti. Metire fontem in parte calibrationis ante productionem.
Instrumentum ferri gradus idem esse potest, D2 vel DC53, sed volumen consummationis subtilius esse debet, purgationes aliquantulum arctius, et lubricatio leviores. Hae differentiae sunt faciendae pro aluminio, non libitum
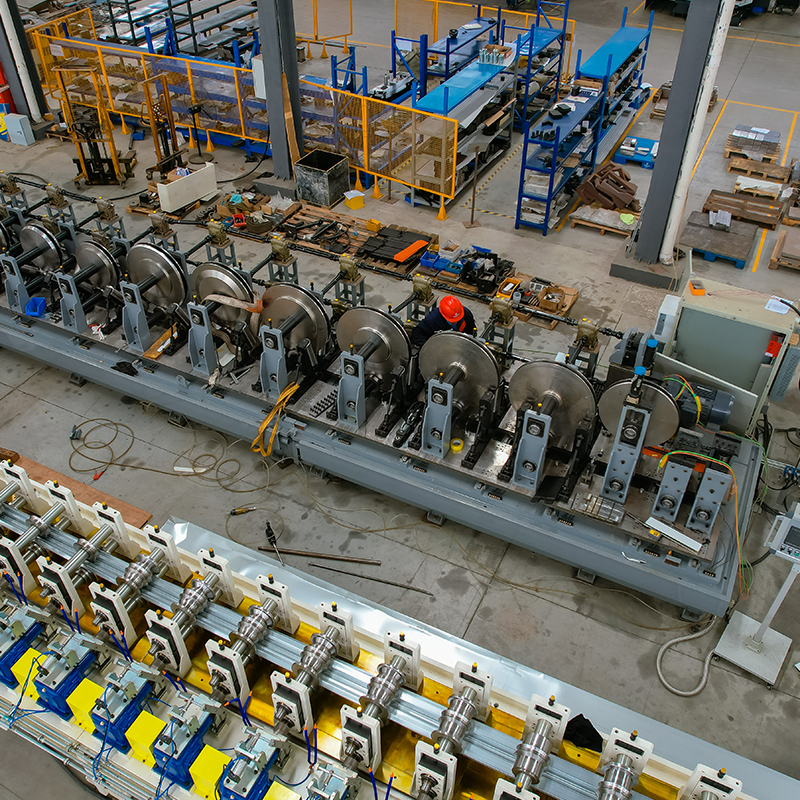
wide materia unius decoiler Apparatus adtritio et apparatus ad pulsandum parva foramina utrinque ...
Vide singula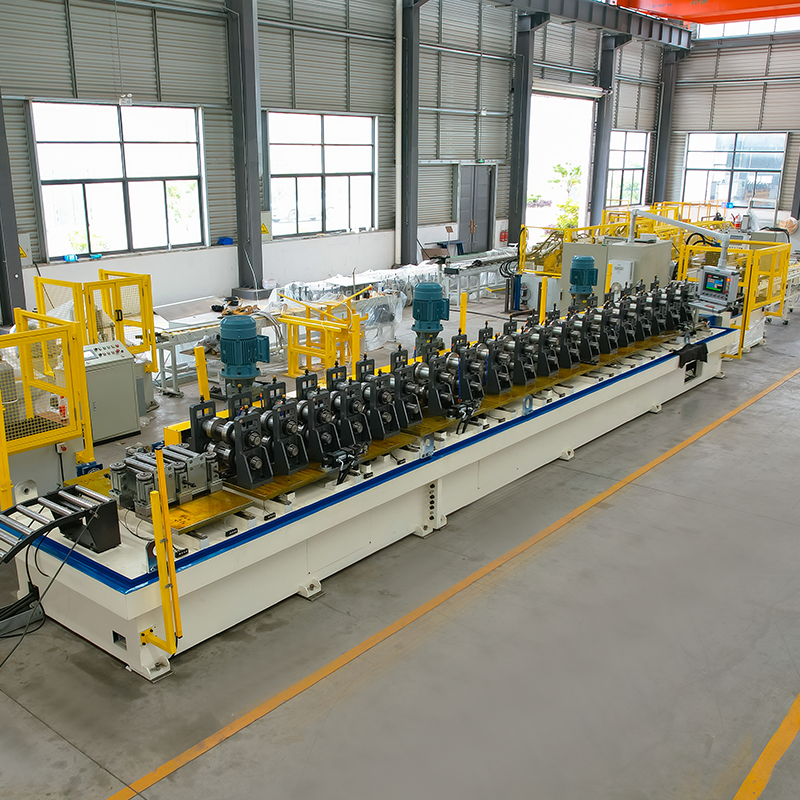
Solaris bracket auto mutatio latitudinem volumine formans machinam Materia decoiler cum repono suggestu et brachio robotico ...
Vide singula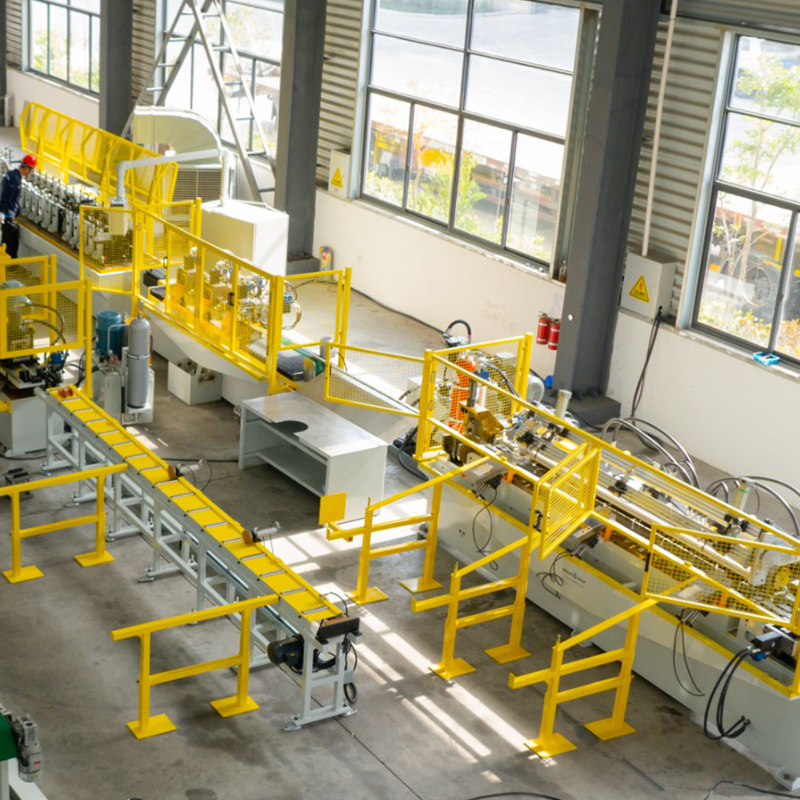
Duplex caput prae-pictum chalybeum hydraulicum expandens/contractans uncoiler, duplicatum caput galvanizatum chalybeum expansum/contractans uncoiler, prae-pictum brac...
Vide singula
3.Alloy hamum crucis T-barbaris volvulum machinae formans est speciale fragmentum armorum machinatorum ad vectem chalybem T informatum cum hamis mixturae integratis p...
Vide singula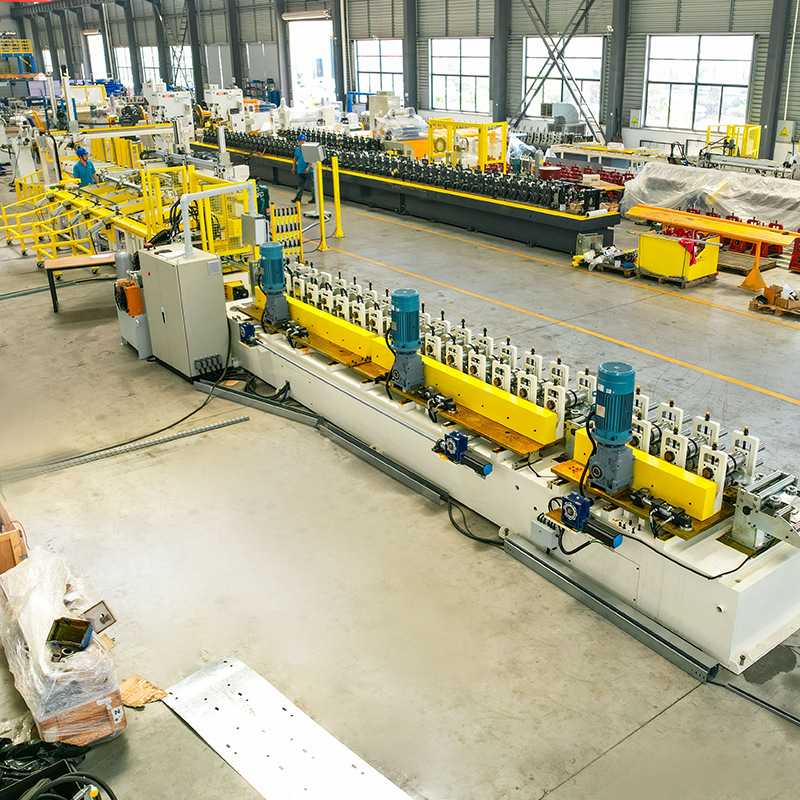
CU latae mutationis latae volvunt machinae formantes, coegi catena latae sarcinae. Oeconomicum bicipitium hydrau decoilerum,...
Vide singula
Metallum pegmate ornata volumine machinatio Scapus diametri: 70-80 mm; aeneae longitudinis ornatae: 0,5-6 m; crassitudine: 1-2,5 mm. ...
Vide singulaNe dubites kontakti nin kiam vi bezonas nin!
Kontaktinformoj
PRODUTOJ
Poŝtelefono